
Pleksi nasıl kesilir, delinir ve vidalanır? Testere, CNC, lazer ve tabela vidası
Pleksiyi çatlatmadan kesmek, delmek ve vidalamak: testere, dekupaj, CNC ve lazer ayarları, doğru matkap ucu ve devir, genleşme payıyla delik çapı, tabela vidası seçimi, dökme ve çekme pleksi farkı, tavlama.
Pleksi (akrilik, PMMA) ahşap atölyesindeki aletlerin çoğuyla kesilebilir, delinebilir ve vidalanabilir; ama ahşap ya da metal gibi işlenmez. Fazla ısınınca erir ve kesime yapışır, yanlış uçla delinince çatlar, sıkı vidalanınca ısıyla genleşemeyip kırılır. Bu rehberde testere, CNC freze ve lazerle kesimi, doğru delik açmayı, tabela vidası seçimini ve çatlamayı önlemeyi anlatıyoruz. Dökme ve çekme pleksinin işlemede nasıl farklı davrandığını da her adımda belirtiyoruz.
Rehberdeki ayar ve ölçüler, Işık Plastik'in (Policam) akrilik levha işleme kılavuzundan alınmıştır; başlangıç değeridir, her zaman önce küçük bir deneme parçasıyla çalışın.
İşe başlamadan önce
- Koruyucu filmi açmayın. Testere, freze ve matkapla çalışırken film yüzeyi çiziklere karşı korur ve kesimi yağlar. Lazerde ise film kuralı farklıdır (aşağıya bakın).
- Levhayı sabitleyin. Titreşen levha kenarda kırılma ve çatlak yapar. Masaya tam oturtun, işkence ile sıkın; kesim hattının iki tarafını da destekleyin.
- Isıyı yönetin. Pleksinin en büyük düşmanı ısıdır. Kesimde erime, kenarda yapışma veya beyazlama görüyorsanız devir yüksek ya da ilerleme yavaştır.
- Gözlük takın. Pleksi talaşı keskin olur ve sıçrar.
Dökme ve çekme pleksi işlemede nasıl farklı davranır?
İki levha görünüşte aynıdır ama atölyede farklı davranır. Kısaca: dökme pleksi işlemeye daha toleranslıdır, çekme pleksi daha ucuzdur ve daha hızlı kesilir ama ısıya ve gerilime daha hassastır.
| İşlem | Dökme pleksi | Çekme pleksi |
|---|---|---|
| Testere ve freze | Temiz talaş verir, erimeye daha dayanıklıdır | Daha çabuk yumuşar; yavaş ilerlemede kesime yapışabilir |
| Lazer kesim | Kenar parlak çıkar | Kenar parlak çıkar, daha hızlı kesilir; kenarda gerilim kalır |
| Lazer kazıma | Buzlu beyaz, belirgin iz | Daha şeffaf, silik iz |
| Delme | Kenar çatlamasına daha dayanıklı | Delik çevresinde çatlamaya daha yatkın; uç ve devir seçimi daha önemli |
| Vidalama ve sıkma | Gerilime daha dayanıklı | Fazla sıkmada ve dar delikte daha kolay çatlar |
| Yapıştırıcı, cam temizleyici, alkol | Daha dayanıklı | Kesilmiş ve delinmiş kenarlarda ince çatlak (gerilim çatlağı) yapabilir |
| Alevle kenar parlatma | Uygun | Gerilim çatlağı riski yüksek; tavlama önerilir |
| Kalınlık düzgünlüğü | Levha içinde küçük farklar olabilir | Daha düzgün; CNC derinlik ayarı daha tutarlı |
Çok delik, vida ve frezeleme gereken paneller, plaketler ve kalın parçalar için dökme pleksi; düz kesilen, ışıklı yüz ve bükülen işler için çekme pleksi tercih edilir. Ayrıntılı karşılaştırma için Dökme ve çekme pleksi farkı rehberine bakın.
Pleksi nasıl kesilir?
İnce levhada çizip kırma (3 mm'ye kadar)
Düz kesimler için en basit yöntemdir. Pleksi bıçağı veya sağlam bir maket bıçağı ile cetvel boyunca, levha kalınlığının yaklaşık üçte biri kadar derinlikte birkaç kez çizin. Çizgiyi masanın kenarına hizalayıp iki elinizle eşit kuvvetle bastırarak kırın. Kenar biraz pürüzlü çıkar; zımparayla düzeltilir. Kavisli kesim ve kalın levhada kullanılmaz.
Daire testere ve panel testere
Düz ve ölçülü kesimlerde en temiz sonucu verir.
- Bıçak: Karbür (vidia) uçlu, ince dişli bıçak kullanın. Kılavuz 250 – 300 mm çaplı bıçaklarda 60 – 80 diş, düz-trapez (TCG) diş yapısı ve 0° – 5° talaş açısı önerir. Ahşap için yapılmış kaba dişli ve açılı bıçaklar kenarı kırar.
- Bıçak yüksekliği: Bıçak levhadan yalnızca biraz yukarı çıkmalı; bu kırılmayı azaltır.
- İlerleme: Düzgün ve sabit itin; motoru zorlamayın, yavaşlayıp durmayın. Durduğunuz yerde kenar erir.
- Soğutma: Kalın levhada ve üst üste kesimde bıçağa basınçlı hava ya da su spreyi vermek yapışmayı önler.
Atölye için uygun aletler: daire testere, açılı kesimler için gönye kesme testeresi.
Dekupaj testeresi
Kavisli kesimler ve iç boşluklar için kullanılır; kenar daha pürüzlü çıkar.
- En ince dişli bıçağı seçin; metal kesme bıçakları pleksi için ahşap bıçaklarından daha iyi sonuç verir.
- Testerenin tabanını levhaya sıkıca bastırın; levha bıçakla birlikte titrememeli.
- Çok yavaş giderseniz pleksi erir ve bıçağın arkasında yeniden kaynar. Erime olursa ilerlemeyi hızlandırın, bıçağa hafif yağ verin. Sprey yağ kullanmayın; itici gazı motor kıvılcımıyla tutuşabilir.
Uygun aletler: dekupaj testeresi, dekupaj metal kesme bıçağı.
CNC freze ve el frezesi (router)
Harf, logo ve karmaşık şekillerde en temiz mekanik kenarı verir.
- Uç: Tek veya iki ağızlı, karbür freze ucu. Koruyucu filmin kenarda saçaklanmaması için aşağı talaşlı (aşağı helisli) uç tercih edin.
- Devir: Kılavuz uç çapına ve ağız sayısına göre 10.000 – 30.000 devir/dk aralığını verir.
- İlerleme: Talaş toz değil, kıvrık parça hâlinde çıkmalı. Toz ve erime görüyorsanız ilerlemeyi artırın veya devri düşürün.
- Kenar kalitesi: Kaba kesimi bir geçişte yapıp son 0,5 – 1 mm'yi ince bir geçişle almak daha parlak kenar verir.
- Çekme pleksi daha çabuk yumuşar; dökme pleksiye göre biraz daha hızlı ilerleme ve iyi talaş tahliyesi ister.
Lazer kesim (CO2)
Pleksi, CO2 lazerin en iyi kestiği malzemelerden biridir; doğru ayarla kenar alevle parlatılmış gibi parlak çıkar. Daha kalın levha için daha güçlü tüp gerekir; güç arttıkça kesim hızlanır.
- Kâğıt filmi çıkarın. Kılavuz, mumlu kâğıt koruyucu filmin lazerde alev alabileceği için iki yüzden de sökülmesini önerir. Kalın levhada (yaklaşık 6 mm ve üzeri) yüzeye kâğıt transfer bandı yapıştırıp hafifçe nemlendirmek kenarın ısınmasını azaltır.
- Levhayı yükseltin. Petek tablaya doğrudan koymayın; lazerin tabladan geri yansıması alt kenarda yanık izi bırakır. Levhayı birkaç milimetre yükseltin.
- Hava ve havalandırma: Hava üflemesi kesim hattını temizler ve soğutur; dumanı mutlaka emdirin. Pleksi yanıcıdır, kesim sırasında makinenin başından ayrılmayın.
- Yavaş ve güçlü: Kesim genellikle düşük hız ve yüksek güçle tek geçişte yapılır; kalın levha iki geçiş isteyebilir. Kazıma ise yüksek hız ve düşük güçle yapılır.
- Dökme mi çekme mi? Lazer kesimde ikisi de parlak kenar verir; çekme daha hızlı kesilir. Parçada kazıma da varsa dökme pleksi seçin, çünkü iz buzlu beyaz ve belirgin çıkar.
- Lazer kenarı ve çatlak: Lazer kesimi kenarda gerilim bırakır. Özellikle çekme pleksi, bu kenarlarda yapıştırıcı, alkol veya cam temizleyiciyle temas edince ince çatlaklar gösterebilir. Yapıştırılacak veya kimyasalla temas edecek çekme pleksi parçaları tavlayın (aşağıya bakın).
Büyük delik ve daire: panç (delik testeresi)
25 mm'den büyük delikler için matkap yerine delik testeresi (panç) kullanılır. Levhayı yarısına kadar kesin, ters çevirip diğer yüzden tamamlayın; böylece çıkış tarafı kırılmaz. Kalın levhada su ile soğutun.
Pleksi nasıl delinir?
Pleksi delerken en sık yapılan hata, metal için bilenmiş standart matkap ucunu kullanmaktır. Bu uçlar malzemeye "dalar"; pleksiyi kazımak yerine yakalayıp çatlatır ve çıkışta kırar.
Doğru uç
- Uç açısı: Metal uçları 118° – 120° bilenmiştir. Kılavuz pleksi için 60° – 90° uç açısı ve 0° – 4° talaş açısı önerir; uç, malzemeyi kesmek yerine kazımalıdır.
- Pratik çözüm: Plastik için bilenmiş uç bulamıyorsanız, bir HSS matkap ucunun kesici ağızlarını taşta hafifçe körelterek (sıfır talaş açısı) kullanabilirsiniz.
- İnce levhada kademeli uç: 2 – 5 mm levhada kademeli matkap ucu deliği adım adım genişlettiği için çatlatmadan temiz delik açar; tabela vidası delikleri için pratiktir.
Devir ve ilerleme
| Delik çapı | Başlangıç devri |
|---|---|
| 3 mm | 3.500 devir/dk |
| 4,5 mm | 2.500 devir/dk |
| 6 mm | 1.800 devir/dk |
| 9,5 mm | 1.200 devir/dk |
| 12,7 mm | 900 devir/dk |
| 16 mm | 700 devir/dk |
| 25 mm | 450 devir/dk |
Delik çevresinde erime ya da beyazlama görürseniz devri düşürün; kenar kırılıyorsa devri artırın ve ilerlemeyi yavaşlatın. Kaynak: Policam akrilik levha işleme kılavuzu.
Adım adım delme
1. Delik yerini koruyucu filmin üzerine işaretleyin. Film yoksa kâğıt bant yapıştırın; ucun kaymasını önler. 2. Levhanın altına bir tahta veya artık pleksi koyun ve birlikte sıkıştırın. Uç, çıkışta boşluğa değil sağlam malzemeye girer; alt yüzey kırılmaz. 3. Mümkünse sütunlu matkap kullanın; delik dik olur ve uç sallanmaz. El matkabında ucu tam dik tutun. 4. Bastırmayın, ucun kendisinin kesmesine izin verin. Çıkışa yaklaşırken ilerlemeyi iyice yavaşlatın. 5. Derin deliklerde ucu ara ara çıkarıp talaşı temizleyin; 6 mm ve üzeri levhada su ile soğutun. 6. Matkabı, uç delikten çıkmadan kapatmayın.
Delik çapı ve genleşme payı
Pleksi ısıyla belirgin şekilde genleşir: genleşme katsayısı alüminyumun yaklaşık üç, camın yaklaşık dört katıdır. Kılavuzdaki değer 0,065 mm/m·°C'dir. Bu, 1 metrelik bir levhanın yazdan kışa 50 °C sıcaklık farkında yaklaşık 3 mm boy değiştirmesi demektir. Vida deliği bu hareketi karşılayamazsa levha vidanın etrafından çatlar ya da dalgalanır.
Policam kılavuzunun vidalı montaj için önerisi:
| Levha boyu | Delik çapı |
|---|---|
| 2 metreye kadar | Vida çapı + 6 mm |
| Her ilave 1 metre için | +2 mm daha |
- Bu pay özellikle dış mekân, güneş alan cephe ve büyük levhalar içindir. Küçük iç mekân tabelalarında daha dar delik yeterlidir; yine de deliği vida çapıyla aynı açmayın, en az 1 – 2 mm pay bırakın.
- Geniş deliği kapatmak için geniş pul (rondela) ya da başı deliği örten vida kullanın.
- Çerçeveye oturtulan levhalarda kılavuz her metre için 3 mm genleşme boşluğu ve en az 15 – 20 mm kanal derinliği önerir.
- Deliği levha kenarına çok yakın açmayın. Genel kural olarak delik merkezi kenardan en az delik çapının iki katı uzakta olmalıdır.
Pleksi nasıl vidalanır?
Altın kural: fazla sıkmayın
Kılavuzun ifadesiyle vidalar, levhanın sıcaklıkla serbestçe genleşip daralabileceği kadar sıkılmalıdır. Vidayı sonuna kadar sıkmak pleksiyi delik çevresinden çatlatır; çatlak bazen hemen değil, ilk sıcak veya soğuk günde ortaya çıkar. Vidalamada akülü vidalama kullanıyorsanız tork ayarını düşük tutun, son turu elle verin.
- Havşa başlı vida kullanmayın. Konik baş, kama gibi davranıp deliği dışa doğru zorlar ve çatlatır. Düz başlı vida ve pul kullanın.
- Pleksiye doğrudan diş açmayın. Sac vidası ve ahşap vidası pleksi içinde gerilim yaratır. Vida, pleksiden geçip arkadaki duvara, dübele veya profile tutunmalıdır.
- Kuvveti yayın. Plastik veya kauçuk pul, vidanın baskısını geniş bir alana dağıtır.
Tabela vidası (mesafe vidası) ile montaj
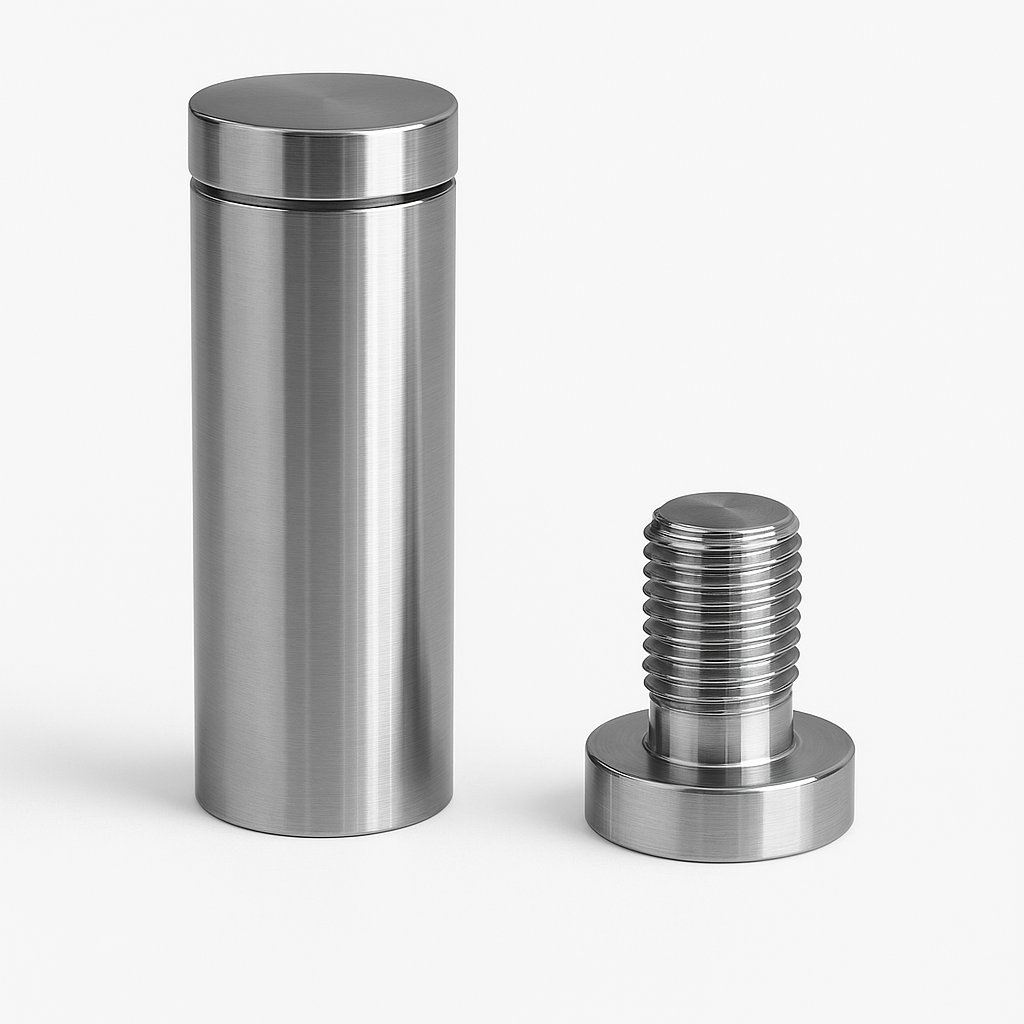
Pleksi tabelaları duvardan birkaç santim ileride, "havada" duruyormuş gibi göstermek için dekoratif tabela vidası kullanılır. Gövde duvara dübel ve vidayla sabitlenir, pleksi gövdenin önüne oturur ve dişli başlık pleksinin deliğinden geçerek gövdeye vidalanır.
Hangi çap ve uzunluk?
| Durum | Öneri |
|---|---|
| Küçük iç mekân tabelası, isimlik, kapı tabelası | 13 mm çap (M8 diş), 15 – 25 mm uzunluk |
| Orta boy iç mekân tabelası, ofis ve mağaza tabelası | 16 mm çap (M10 diş), 20 – 30 mm uzunluk |
| Büyük levha ve dış mekân | 20 mm çap, 30 – 50 mm uzunluk |
- Uzunluk levhanın duvardan ne kadar uzakta duracağını belirler. Arkadan aydınlatmalı tabelalarda LED'e yer kalacak uzunluğu seçin.
- Delik çapı: Delik, başlığın dişli kısmından geçecek ve genleşme payı kalacak kadar büyük; ama başlığın çapından küçük olmalıdır. Başlık deliği tamamen örtmelidir. Büyük dış mekân levhasında geniş delik gerekiyorsa daha büyük çaplı vida seçin.
- Sayı: Küçük tabelada dört köşe yeterlidir. Uzun levhalarda yaklaşık her 50 – 60 cm'de bir ara vida ekleyin; aksi hâlde levha ortadan sehim yapar.
- Başlığı elle sıkın; pleksi sıkışmadan yerinde durması yeterlidir.
Renk seçenekleri altın, gümüş ve siyahtır. Tüm seçenekler için Tabela Vidaları ve Kapakları kategorisine bakabilirsiniz.
Vida kapağı ile montaj
Levhayı duvara düz (mesafesiz) monte ediyorsanız vida başını vida kapağı ile gizleyebilirsiniz. Vida pleksiden geçip duvara sabitlenir, dekoratif kapak vida başına takılır ve şık bir görünüm verir. Burada da delik genleşme payıyla açılmalı ve vida fazla sıkılmamalıdır.
Vidasız seçenekler
Delik açmak istemiyorsanız pleksiyi çift taraflı bantlar ile düz yüzeylere, harf ayakları ile mesafeli olarak monte edebilirsiniz. Pleksi parçaları birbirine yapıştırmak için Pleksi ve kutu harf nasıl yapıştırılır? rehberine bakın.
Çatlamayı önleme: gerilim çatlağı ve tavlama
Pleksi kesildiğinde, delindiğinde ve parlatıldığında kenarlarda iç gerilim oluşur. Gerilimli bölge; yapıştırıcı, alkol, cam temizleyici, tiner veya bazı boyalarla temas edince saç teli gibi ince çatlaklar (gerilim çatlağı) verir. Bu risk çekme pleksinin lazer kesim kenarlarında ve delik çevrelerinde en yüksektir.
Önlemek için:
- Keskin uç ve bıçak kullanın; kör alet malzemeyi keser yerine ezer ve ısıtır.
- Devri ve ilerlemeyi ayarlayarak erimeyi önleyin.
- Vidaları fazla sıkmayın, genleşme payı bırakın.
- Pleksiyi tiner, aseton ve alkollü cam temizleyiciyle silmeyin; yumuşak bez ve sabunlu su kullanın.
- Kimyasalla temas edecek, yapıştırılacak veya çok delikli parçaları tavlayın.
Tavlama nasıl yapılır? Kılavuz, parçanın havalandırmalı (fanlı) bir fırında 80 °C'ye ısıtılmasını ve kalınlığın her milimetresi için yaklaşık 1 saat, en az 2 saat bekletilmesini önerir. Ardından fırın içinde yavaşça soğutulur; parça fırın sıcaklığı 60 °C'nin altına inmeden çıkarılmaz. Yalnızca yüzeyi işlenmiş (delinmiş, frezelenmiş) parçalarda en az 2 saat ısıtma ve aynı süre soğutma yeterlidir. Tavlama, yapıştırma dayanımını da belirgin şekilde artırır.
Kenar bitirme: zımpara ve parlatma
Testere ve dekupaj kenarları pürüzlü çıkar; CNC kenarları ise doğrudan parlatılabilir.
1. Kenarı bir zımpara takozuyla 180 numara zımparayla düzeltin. 2. 360 numaraya geçin; bu aşamadan sonra sulu zımparalayın. 3. 600 numarayla saten bir kenar elde edin. 4. Parlak kenar için pasta (cila) ve keçe veya pamuk keçeyle polisaj yapın. Kenarı fazla ısıtmayın; ısı yeni gerilim yaratır.
Atölye için: eksantrik zımpara, polisaj makinesi.
Alevle parlatma, dökme pleksi için hızlı bir yöntemdir ama ustalık ister. Çekme pleksi alevle parlatıldığında gerilim çatlağına çok yatkın olur; uygulanacaksa parça sonrasında tavlanmalıdır.
Kesimle uğraşmak istemiyorsanız
Pleksi levhaları ölçünüze göre ücretsiz ebatlıyoruz: sepetinizde levhanın altındaki "Ebatlama (kesim) istiyorum" bağlantısına ölçülerinizi yazmanız yeterlidir. Düz kesimler için atölyede testere kurmanıza gerek kalmaz.
Stoktaki pleksiler:
- Akpolimer Dökme Pleksi: 1 – 15 mm, geniş renk seçeneği; lazer kazıma ve çok delikli işler için
- Castplas Dökme Pleksi: 2,8 – 30 mm; kalın parçalar ve CNC işleri için
- Policam Çekme Pleksi: 2 – 12 mm
- Polarex Çekme Pleksi: 2 – 9,8 mm
- Temaglass Çekme Pleksi: 2 – 5,8 mm
Tüm seçenekler Dökme Pleksi ve Çekme Pleksi kategorilerinde.
Sık sorulan sorular
Pleksi hangi testereyle kesilir?
Düz kesimler için karbür uçlu, ince dişli (60 – 80 diş) daire veya panel testere en temiz sonucu verir. Kavisli kesimler için ince dişli metal bıçağı takılmış dekupaj testeresi, 3 mm'ye kadar levhada ise çizip kırma yöntemi kullanılabilir. Karmaşık şekiller için CNC freze veya lazer kesim en iyisidir.
Pleksi delerken neden çatlar?
En sık neden, metal için bilenmiş matkap ucunun pleksiyi kazımak yerine yakalamasıdır. Uç açısı 60° – 90° ve talaş açısı sıfıra yakın bir uç kullanın, altına tahta koyun, bastırmayın ve çıkışta ilerlemeyi yavaşlatın. İnce levhada kademeli matkap ucu çatlama riskini büyük ölçüde azaltır.
Pleksi tabela vidası deliği kaç mm açılır?
Delik, vidanın dişli kısmından geçecek ve sıcaklıkla genleşmeye izin verecek kadar büyük olmalı, ama başlığın çapından küçük kalmalıdır. Küçük iç mekân tabelalarında diş çapına 1 – 2 mm pay yeterlidir. Dış mekânda ve büyük levhalarda üretici, 2 metreye kadar vida çapı + 6 mm önerir; bu durumda başlığı deliği örtecek büyüklükte (16 veya 20 mm) bir tabela vidası seçin.
Pleksi vidalanırken nelere dikkat edilir?
Vidayı fazla sıkmayın, havşa başlı vida kullanmayın, pleksiye doğrudan diş açan sac veya ahşap vidası kullanmayın ve deliği genleşme payıyla açın. Geniş pul kullanmak baskıyı dağıtır ve çatlamayı önler.
Lazer kesim için dökme mi çekme pleksi mi?
İkisinde de kenar parlak çıkar; çekme pleksi daha hızlı kesilir ve daha ekonomiktir. Parçaya kazıma da yapılacaksa veya kesilen parça yapıştırılacaksa dökme pleksi daha iyi sonuç verir, çünkü kazıma izi belirgin olur ve lazer kenarı yapıştırıcıyla çatlamaz.
Lazerle kesilmiş pleksi neden çatlıyor?
Lazer kesim kenarda iç gerilim bırakır. Çekme pleksinin lazer kenarı; yapıştırıcı, alkol veya cam temizleyiciyle temas ettiğinde ince çatlaklar gösterebilir. Bu parçaları kullanmadan önce 80 °C'de tavlamak veya dökme pleksi kullanmak sorunu önler.